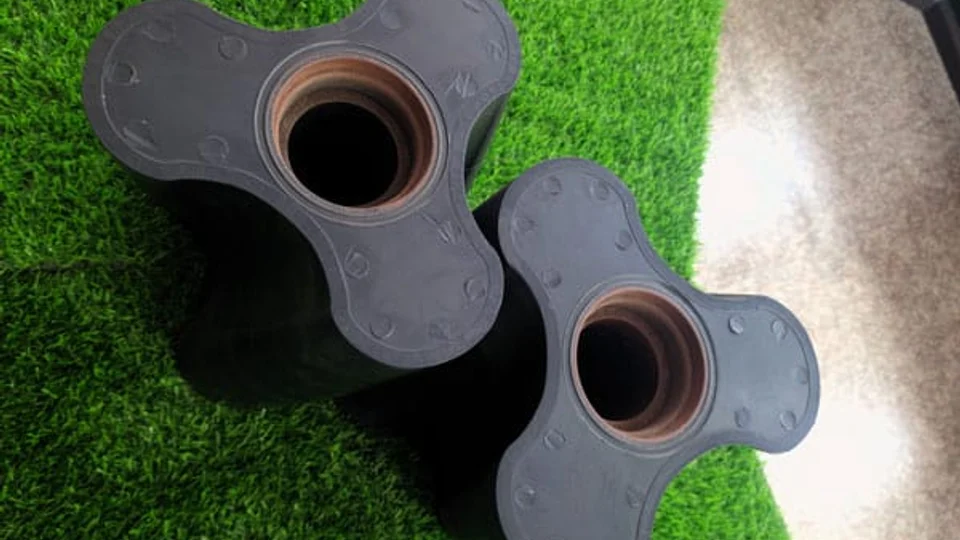
Les flancs courbes d'un rotor hélicoïdal peuvent être difficiles à atteindre avec un outil tenu dans une seule direction. Le fraisage cinq axes donne au planificateur de procédé plus d'options pour approcher ces surfaces. C'est la raison pratique de l'envisager.
Pour l'acheteur de pompe, les questions suivantes concernent la pièce qui sort de la machine : le profil correspond-il au plan, le rotor se positionne-t-il correctement sur son arbre, et les jeux assemblés conviennent-ils au service ? Une description d'usinage doit mener à ces contrôles.
| Caractéristique | Pourquoi cela compte pour la pompe |
|---|---|
| Contour du rotor | Le profil fini doit correspondre au plan et fonctionner avec son rotor apparié tout au long de la rotation. |
| Montage et positionnement | L'alésage et les autres éléments de positionnement établissent la position du rotor sur l'arbre et affectent la relation assemblée. |
| Jeux de marche | Les jeux rotor-à-rotor, radiaux et axiaux doivent convenir au modèle, au matériau, à la pression et aux conditions de température. |
| Finition et inspection | Vérifiez les surfaces spécifiées après la finition finale, avec les résultats dimensionnels et l'identification de la pièce. |
Examinez le plan d'usinage, les mesures de pièce finie et les contrôles de pompe assemblée comme des enregistrements séparés.
1. Ce que signifie l'usinage cinq axes
Le fraisage cinq axes combine trois axes linéaires avec deux axes rotatifs. Le mouvement rotatif peut venir de la table, de la tête d'outil, ou des deux, changeant l'orientation de l'outil par rapport à la pièce.
- Usinage 3+2 : l'outil est positionné à un angle, puis coupe une région avec cette orientation fixe.
- Usinage cinq axes simultané : l'orientation de l'outil peut changer en suivant le parcours de coupe.
Un rotor peut utiliser les deux stratégies. La comparaison Siemens du fraisage 3+2 et cinq axes illustre la distinction.
2. Où l'accès d'outil supplémentaire aide
Incliner l'outil ou la pièce peut aider à atteindre un flanc courbe sans prolonger un long outil au-delà des éléments adjacents. Lorsque la géométrie le permet, cela peut aussi réduire le re-serrage. Le choix d'outil, la rigidité du montage et le réglage doivent toujours convenir au matériau et à la conception du rotor.
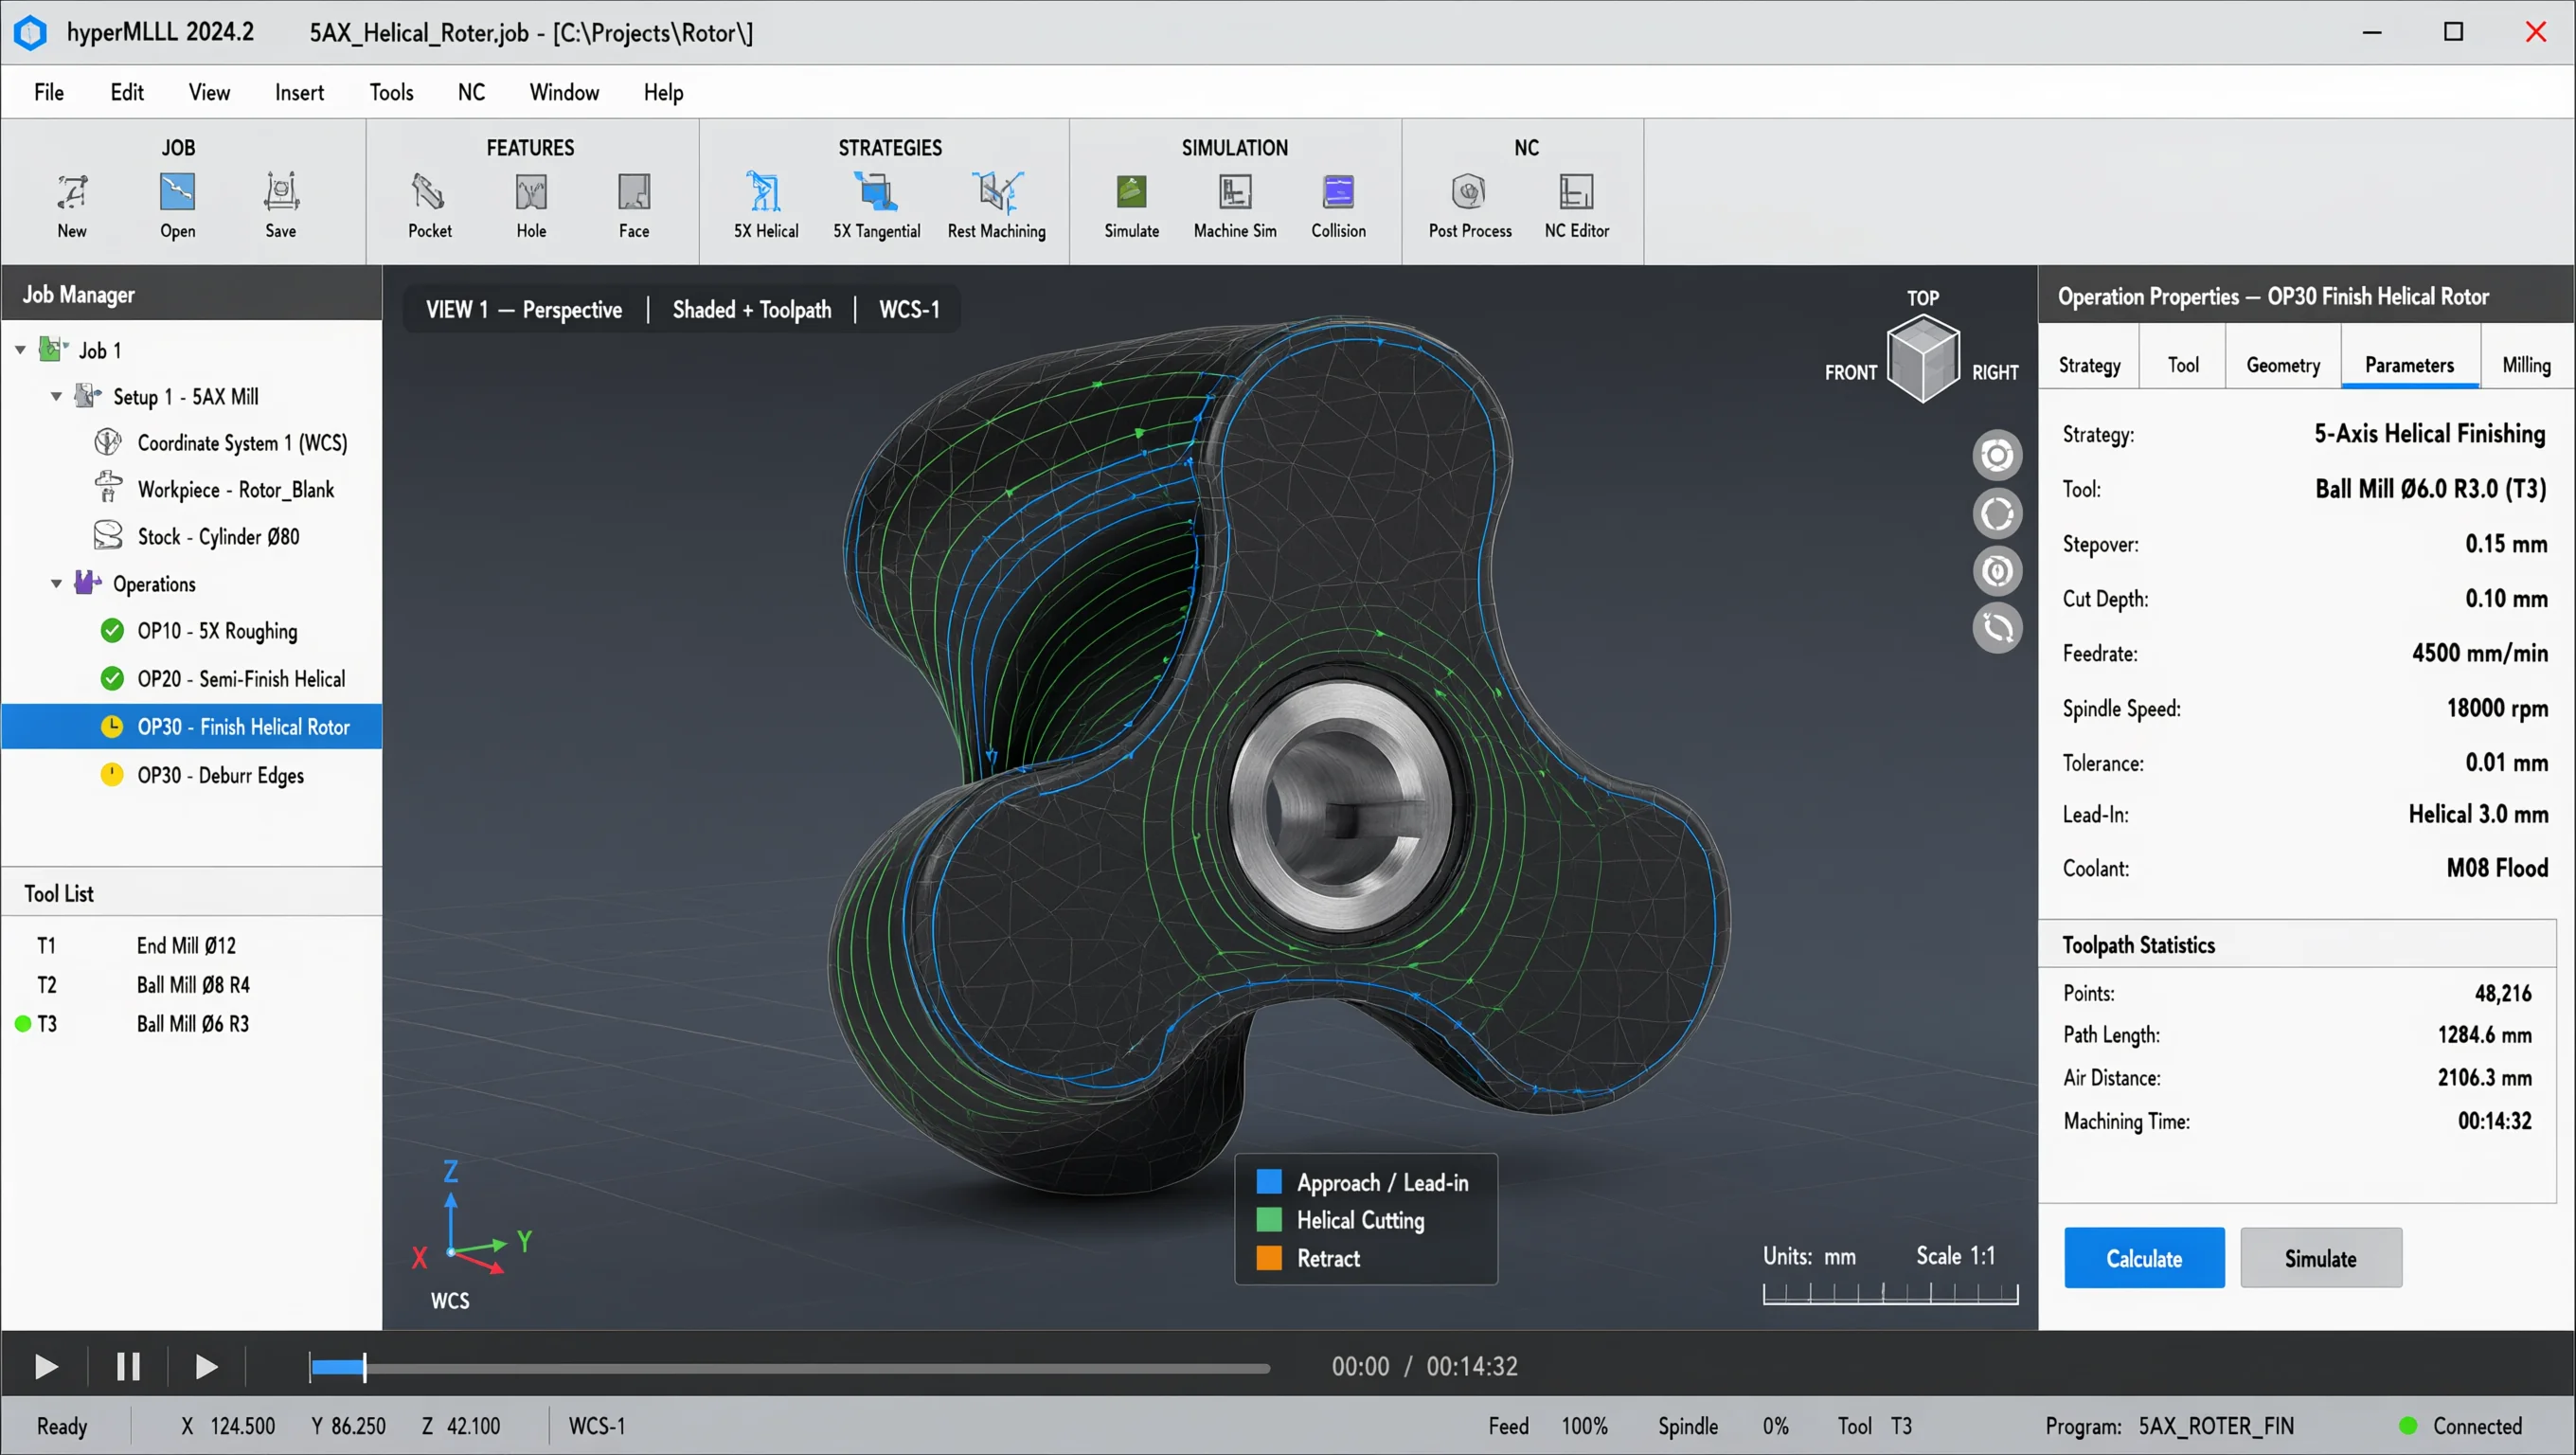
Un profil de rotor plus simple peut être réalisé efficacement par un autre parcours d'usinage. Choisissez le procédé autour des exigences du plan et de l'accès d'outil plutôt que d'ajouter des axes pour eux-mêmes.
Pour le principe général d'accès d'outil, voir l'explication FAO cinq axes de Siemens. Plus d'images d'atelier et de FAO sont disponibles dans l'aperçu fabrication YANESS.
3. Du profil CAD à un rotor fini
Un examen de fabrication utile suit quatre étapes. Les opérations exactes dépendent du plan du rotor, du matériau et de la machine :
- Convenir de la pièce : plan et révision CAD, matériau, références, éléments de positionnement et exigences de surface.
- Planifier la coupe : brut, montages, trajectoires et programme compatible machine. Examiner l'accès d'outil et les interférences potentielles en FAO.
- Usiner et finir : ébauche, finition et toute opération d'alésage ou de fixation séparée. Planifier le traitement thermique, s'il est spécifié, et toute surépaisseur d'usinage final.
- Inspecter l'état fourni : vérifier le profil et les éléments de positionnement après ébavurage, polissage ou autre finition spécifiée.
L'alésage, la clavette ou autre élément de positionnement établit comment le rotor se place sur l'arbre. Incluez-le dans le plan d'inspection avec le contour visible des lobes.
4. Vérifier le rotor dans la pompe assemblée
Dans une pompe à lobes liquides sans contact, les dimensions du rotor travaillent avec les arbres, le calage, le corps et le couvercle. Vérifiez trois jeux distincts dans la pompe assemblée :
- Rotor-à-rotor : le jeu entre les profils appariés pendant la rotation.
- Radial : le jeu entre le périmètre du rotor et le corps.
- Axial : les jeux d'extrémité entre les rotors et les faces de la tête de pompe.
Utilisez les limites et positions d'inspection spécifiques au modèle. Le jeu doit permettre les changements de température et la charge tout en contrôlant le glissement interne ; le plus petit jeu possible n'est pas la cible pour chaque service. Vérifiez aussi les surfaces de positionnement, l'état de l'arbre et le calage, pas seulement le rotor.
Voir le guide du principe de fonctionnement pour le calage et les jeux de marche, et le guide de conception structurelle pour le support d'arbre. Comme exemple externe d'informations spécifiques au modèle, le manuel Alfa Laval SX liste des jeux de tête de pompe séparés. Ces valeurs ne sont pas des instructions d'assemblage YANESS.
5. Choisir matériau et profil pour le service
Sélectionnez le matériau du rotor par rapport au liquide, aux solides, à la température et à l'exposition au nettoyage, avec le reste de la partie hydraulique. « Usiné cinq axes » ne spécifie pas un alliage ni n'établit sa compatibilité chimique.
Puis examinez le profil : bi-lobe, tri-lobe droit ou tri-lobe hélicoïdal. Discutez du passage des solides, de la pulsation, de la vitesse, du remplissage à l'aspiration et de la manipulation du produit pour la configuration proposée. Matériau, profil et parcours de fabrication sont des décisions liées, mais l'une ne règle pas les autres.
Utilisez le guide matériaux et compatibilité et le guide des profils de rotor pour ces choix. Pour les projets de procédé propre, examinez aussi la configuration de pompe sanitaire complète, y compris garnitures, raccordements, finition et exigences de nettoyage.
6. Convenir des enregistrements d'inspection avant production
Convenez des caractéristiques critiques, méthodes d'inspection et limites d'acceptation avant production. Reliez les résultats à la révision du plan et à la pièce ou au lot fourni. Incluez toute documentation matériaux requise dans la commande.
- Géométrie : dimensions de contour spécifiées et éléments de positionnement, avec les références pertinentes et toute exigence de faux-rond.
- État de surface final : les surfaces à évaluer, le paramètre de finition et la limite d'acceptation le cas échéant, et l'état après polissage ou autre finition.
- Assemblage : identification des rotors appariés le cas échéant, contrôles de calage et de jeu, et procédure pour la configuration de pompe particulière.
- Essais d'ensemble : tout contrôle de marche, de fuite ou de performance convenu, avec les conditions d'essai et le périmètre enregistrés.
Les mesures de composants et un essai de pompe assemblée répondent à des questions différentes. Demandez les preuves qui correspondent à chaque exigence d'acceptation. Pour les services de procédé propre, examinez aussi la géométrie complète en contact produit et les conditions de nettoyage, pas seulement la finition de surface.
7. Quoi envoyer avec votre demande
- Rotor OEM : plan et modèle CAD disponible, révision, matériau, quantité, dimensions critiques, exigences de surface et attentes d'inspection. Signalez les caractéristiques encore en examen.
- Rotor de remplacement : modèle et numéro de série de la pompe, marquages du rotor, matériau existant et motif du remplacement. Incluez des photos, mais confirmez la correspondance aux arbres, au corps, au calage et au rotor apparié.
- Pompe complète : débit, pression différentielle, viscosité au démarrage et en température d'exploitation, solides et conditions de nettoyage.