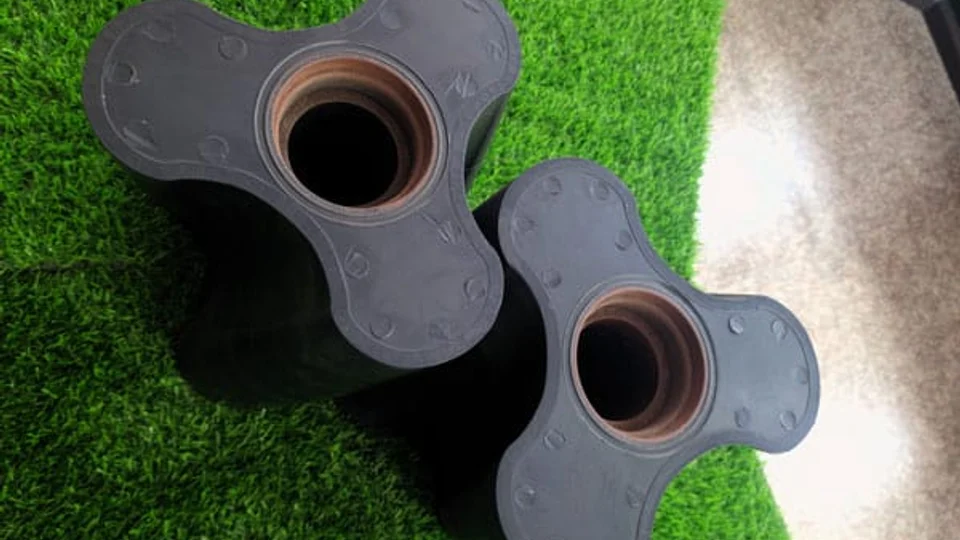
Die gekrümmten Flanken eines Schraubenrotors sind mit einem Werkzeug in einer festen Ausrichtung oft schwer zu erreichen. Fünf-Achs-Fräsen gibt dem Fertigungsplaner mehr Möglichkeiten, diese Flächen anzufahren. Das ist der praktische Grund, es zu prüfen.
Für den Pumpeneinkäufer betreffen die nächsten Fragen das Fertigteil: stimmt das Profil mit der Zeichnung überein, sitzt der Rotor korrekt auf der Welle, und passen die montierten Spaltmaße zum Betriebsfall? Eine Bearbeitungsbeschreibung sollte zu diesen Prüfungen führen.
| Merkmal | Warum es für die Pumpe relevant ist |
|---|---|
| Rotorkontur | Das Fertigprofil muss der Zeichnung entsprechen und über die gesamte Drehung mit dem Gegenrotor zusammenarbeiten. |
| Aufnahme und Positionierung | Bohrung und weitere Passmerkmale legen die Rotorlage auf der Welle fest und beeinflussen die montierte Zuordnung. |
| Laufspalte | Rotor-zu-Rotor-, Radial- und Axialspalte müssen zu Modell, Werkstoff, Druck und Temperaturbedingungen passen. |
| Oberfläche und Prüfung | Prüfen Sie die festgelegten Flächen nach der Endbearbeitung zusammen mit Maßwerten und Teilekennzeichnung. |
Bearbeitungsplan, Fertigteilmessungen und Prüfungen an der montierten Pumpe als getrennte Unterlagen betrachten.
1. Was Fünf-Achs-Bearbeitung bedeutet
Fünf-Achs-Fräsen kombiniert drei Linearachsen mit zwei Drehachsen. Die Drehbewegung kann vom Tisch, vom Werkzeugkopf oder von beiden kommen und ändert die Werkzeugausrichtung relativ zum Werkstück.
- 3+2-Bearbeitung: das Werkzeug wird unter einem Winkel positioniert und bearbeitet dann einen Bereich bei fester Ausrichtung.
- Simultane Fünf-Achs-Bearbeitung: die Werkzeugausrichtung kann sich ändern, während dem Schneidpfad gefolgt wird.
Ein Rotor kann beide Strategien nutzen. Der Siemens-Vergleich von 3+2- und Fünf-Achs-Fräsen verdeutlicht den Unterschied.
2. Wo der zusätzliche Werkzeugzugang hilft
Das Kippen von Werkzeug oder Werkstück kann helfen, eine gekrümmte Flanke zu erreichen, ohne einen langen Fräser an benachbarten Merkmalen vorbeizuführen. Wenn die Geometrie es zulässt, kann auch das Umspannen reduziert werden. Werkzeugwahl, Spannmittelsteifigkeit und Aufspannung müssen weiterhin zu Werkstoff und Rotorkonstruktion passen.
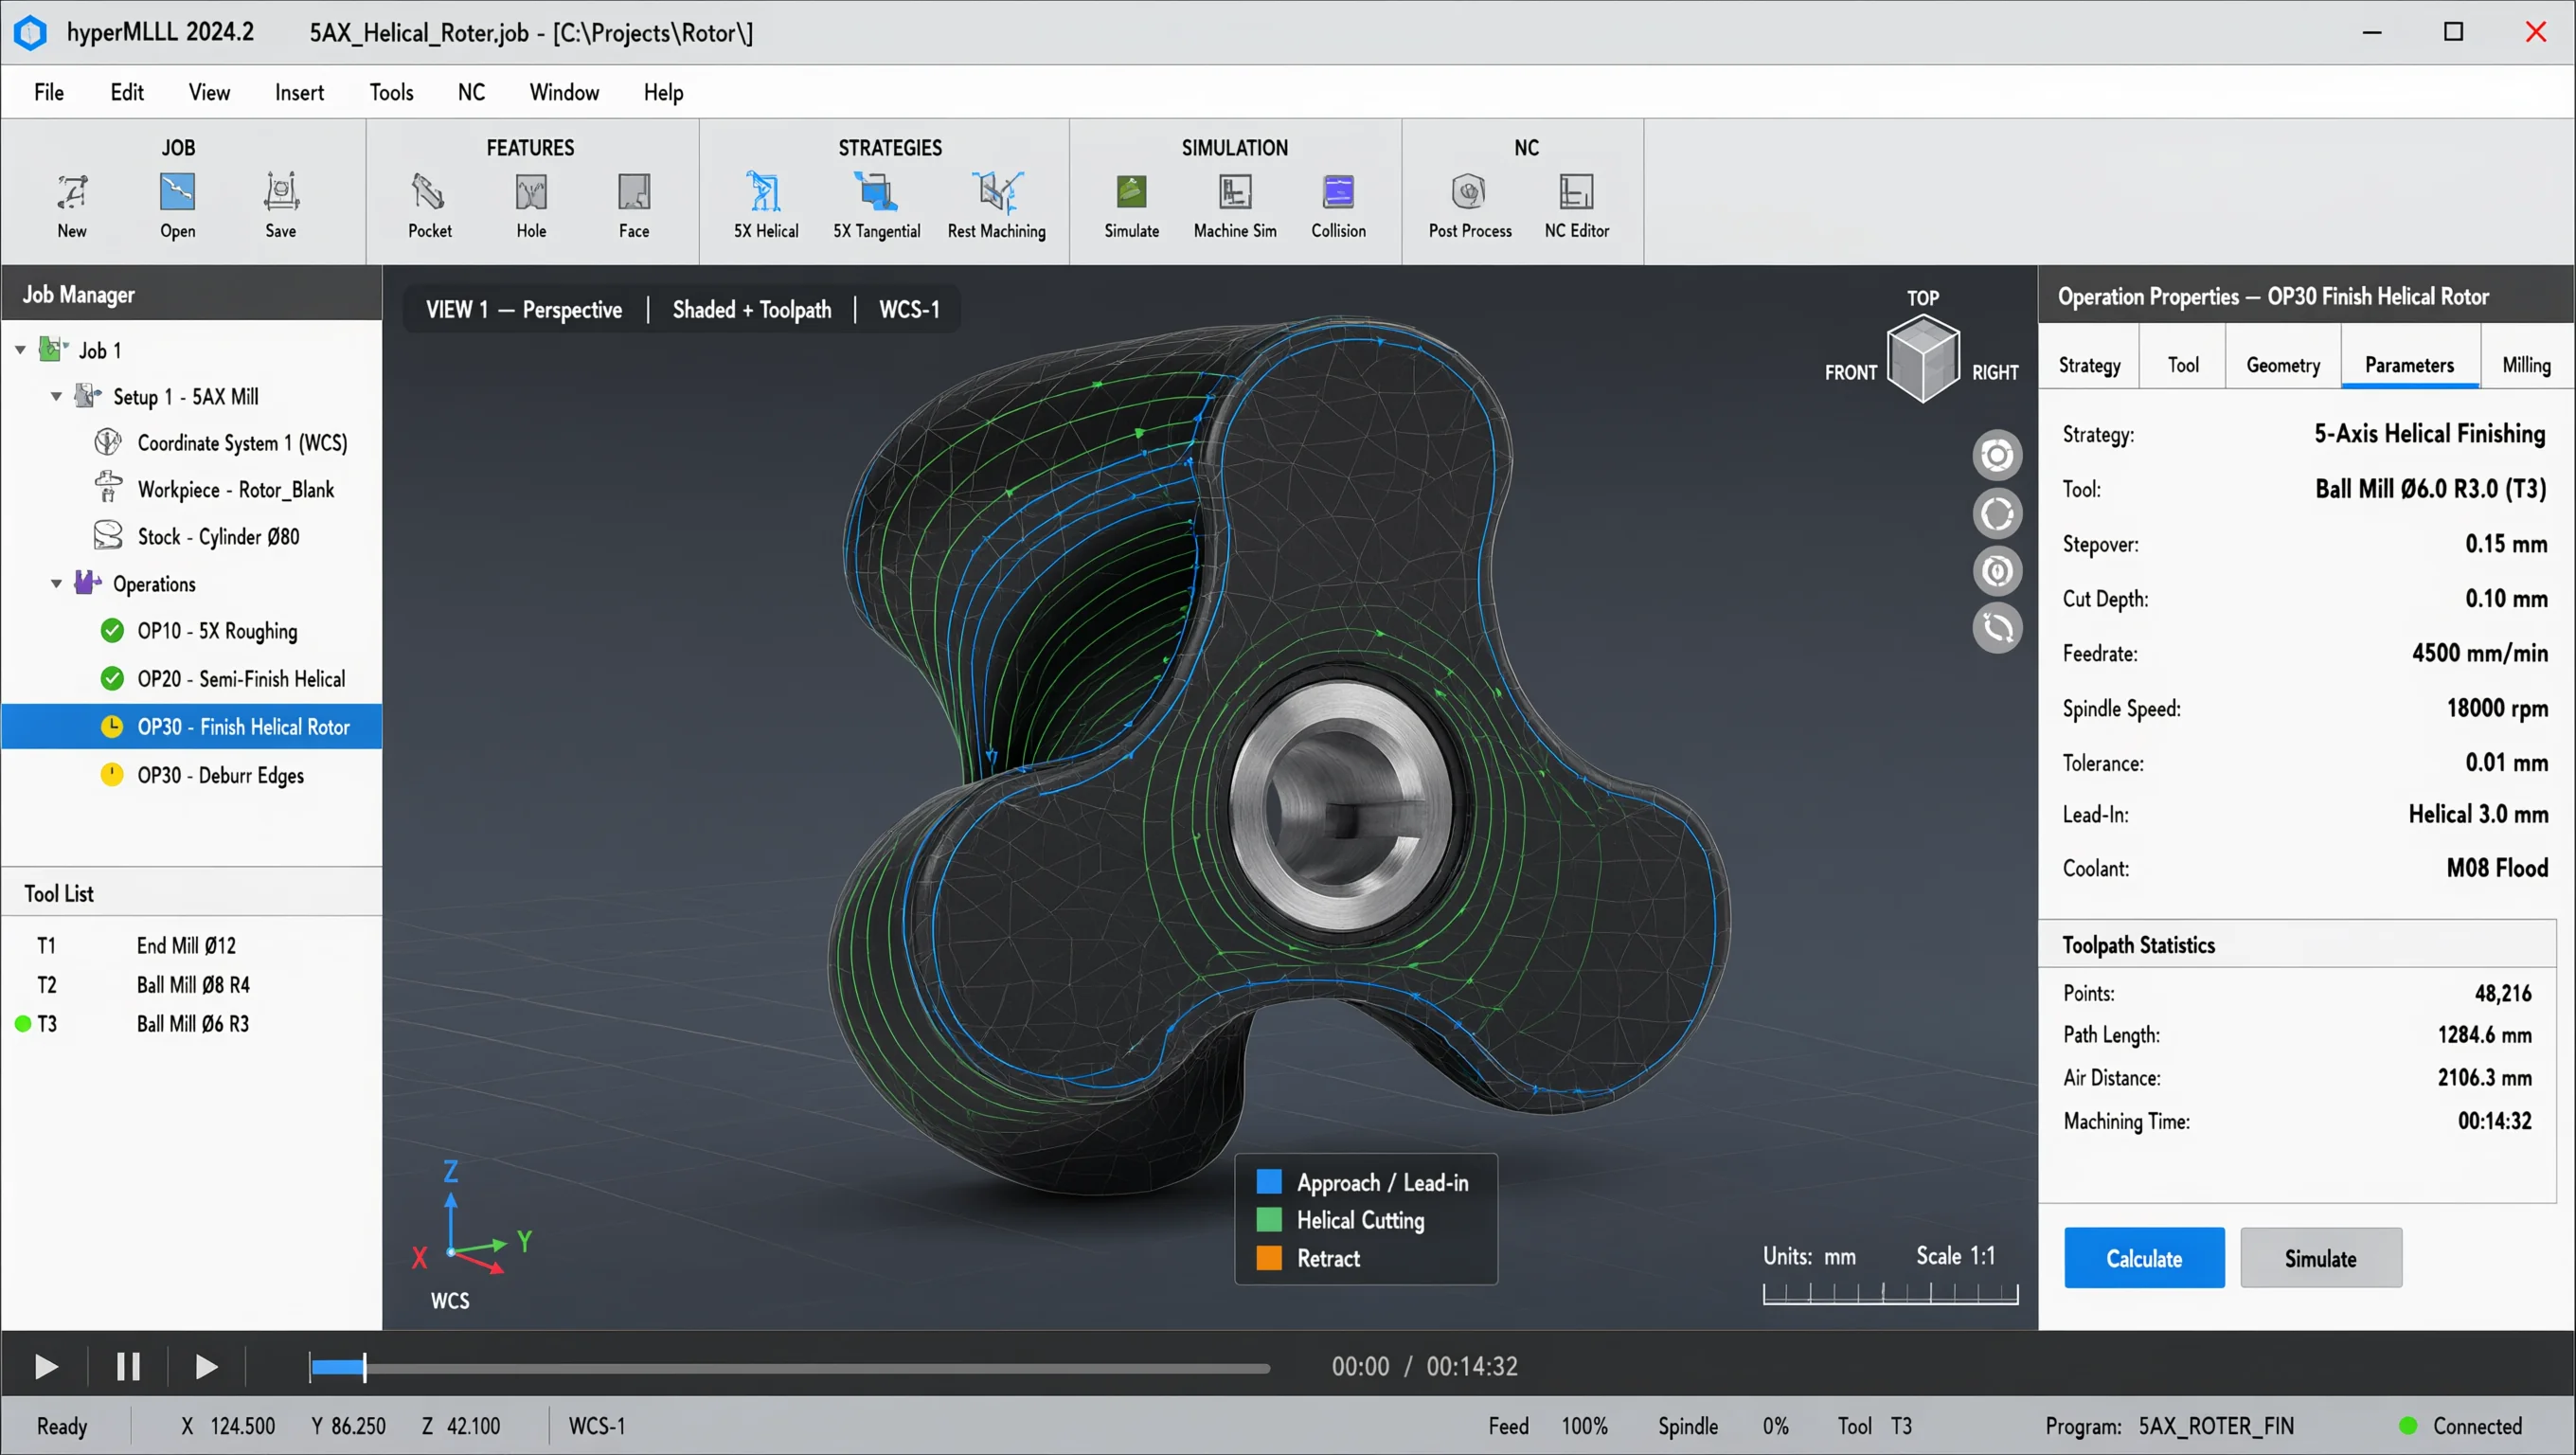
Ein einfacheres Rotorprofil kann auf einer anderen Bearbeitungsroute wirksam hergestellt werden. Den Prozess an Zeichnungsanforderungen und Werkzeugzugang ausrichten – und nicht Achsen um ihrer selbst willen hinzufügen.
Zum allgemeinen Prinzip des Werkzeugzugangs siehe die Siemens-Erklärung zur Fünf-Achs-CAM. Weitere Werkstatt- und CAM-Bilder finden sich im YANESS-Fertigungsüberblick.
3. Vom CAD-Profil zum Fertigrotor
Eine sinnvolle Fertigungsprüfung folgt vier Stufen. Die genauen Arbeitsschritte hängen von Rotorzeichnung, Werkstoff und Maschine ab:
- Teil abstimmen: Zeichnung und CAD-Revision, Werkstoff, Bezugspunkte, Passmerkmale und Oberflächenanforderungen.
- Schnitt planen: Rohteil, Spannmittel, Werkzeugbahnen und maschinenkompatibles Programm. Werkzeugzugang und mögliche Kollisionen in CAM prüfen.
- Bearbeiten und fertigstellen: Schruppen, Schlichten sowie ggf. getrennte Bohrungs- oder Befestigungsoperationen. Wärmebehandlung, falls gefordert, und etwaige Endbearbeitungszugabe einplanen.
- Lieferzustand prüfen: Profil und Passmerkmale nach Entgraten, Polieren oder anderer festgelegter Endbearbeitung prüfen.
Bohrung, Nut oder anderes Passmerkmal bestimmt, wie der Rotor auf der Welle sitzt. Nehmen Sie es zusammen mit der sichtbaren Flügelkontur in den Prüfplan auf.
4. Den Rotor in der montierten Pumpe prüfen
Bei einer berührungslosen Flüssigkeits-Drehkolbenpumpe wirken die Rotormaße mit Wellen, Synchronisation, Gehäuse und Deckel zusammen. Prüfen Sie in der montierten Pumpe drei getrennte Spalte:
- Rotor zu Rotor: der Spalt zwischen den gepaarten Profilen beim Drehen.
- Radial: der Spalt zwischen Rotorumfang und Gehäuse.
- Axial: die Stirnspalte zwischen Rotoren und den Flächen des Pumpenkopfs.
Modellspezifische Grenzwerte und Messstellen nutzen. Das Spaltmaß muss Temperaturänderungen und Belastung zulassen und zugleich den inneren Slip begrenzen; der kleinstmögliche Spalt ist nicht für jeden Betriebsfall das Ziel. Passflächen, Wellenzustand und Synchronisation ebenso prüfen wie den Rotor selbst.
Siehe den Leitfaden zum Arbeitsprinzip zu Synchronisation und Laufspalten sowie den Leitfaden zur Konstruktion zur Wellenlagerung. Als externes Beispiel modellspezifischer Angaben listet das Alfa Laval SX-Handbuch getrennte Pumpenkopf-Spaltmaße. Diese Werte sind keine YANESS-Montageanweisung.
5. Werkstoff und Profil zum Betriebsfall wählen
Den Rotorwerkstoff gegen Flüssigkeit, Feststoffe, Temperatur und Reinigungsbeanspruchung wählen – zusammen mit dem übrigen Hydraulikteil. „Fünf-Achs-bearbeitet“ legt weder eine Legierung fest noch deren chemische Beständigkeit.
Anschließend das Profil prüfen: Zweiflügel, gerader Dreiflügel oder schraubenförmiger Dreiflügel. Feststoffdurchgang, Pulsation, Drehzahl, Zulauffüllung und Produktschonung für die vorgeschlagene Konfiguration besprechen. Werkstoff, Profil und Fertigungsroute sind zusammenhängende Entscheidungen; eine davon entscheidet die anderen nicht.
Nutzen Sie den Leitfaden zu Werkstoffen und Beständigkeit und den Leitfaden zu Rotorprofilen für diese Auswahl. Bei Reinprozess-Projekten zusätzlich die vollständige hygienische Pumpenkonfiguration prüfen – einschließlich Dichtungen, Anschlüsse, Oberfläche und Reinigungsanforderungen.
6. Prüfprotokolle vor der Fertigung abstimmen
Kritische Merkmale, Prüfverfahren und Annahmegrenzen vor der Fertigung abstimmen. Ergebnisse an Zeichnungsrevision und geliefertes Teil bzw. Charge binden. Etwaige geforderte Werkstoffnachweise in die Bestellung aufnehmen.
- Geometrie: festgelegte Konturmaße und Passmerkmale sowie zugehörige Bezüge und ggf. Rundlaufanforderungen.
- Endoberfläche: zu bewertende Flächen, Oberflächenkennwert und Annahmegrenze, soweit festgelegt, sowie Zustand nach Polieren oder anderer Endbearbeitung.
- Montage: Kennzeichnung gepaarter Rotoren, soweit zutreffend, Synchronisations- und Spaltprüfungen sowie das Verfahren für die jeweilige Pumpenkonfiguration.
- Paketprüfung: vereinbarte Lauf-, Leckage- oder Leistungsprüfungen mit dokumentierten Prüfbedingungen und Umfang.
Bauteilmessungen und ein Test der montierten Pumpe beantworten unterschiedliche Fragen. Die Nachweise verlangen, die zur jeweiligen Annahmebedingung passen. Bei Reinprozess-Betriebsfällen zusätzlich die vollständige produktberührende Geometrie und Reinigungsbedingungen sowie die Oberflächenqualität prüfen.
7. Was Sie mit Ihrer Anfrage senden sollten
- OEM-Rotor: Zeichnung und verfügbares CAD-Modell, Revision, Werkstoff, Menge, kritische Maße, Oberflächenanforderungen und Prüferwartungen. Noch in Abstimmung befindliche Merkmale kennzeichnen.
- Austauschrotor: Pumpenmodell und Seriennummer, Rotorkennzeichnungen, vorhandener Werkstoff und Austauschgrund. Fotos beifügen, aber die Passung zu Wellen, Gehäuse, Synchronisation und Gegenrotor bestätigen.
- Komplette Pumpe: Förderstrom, Differenzdruck, Viskosität bei Anfahrt und Betriebstemperatur, Feststoffe und Reinigungsbedingungen.