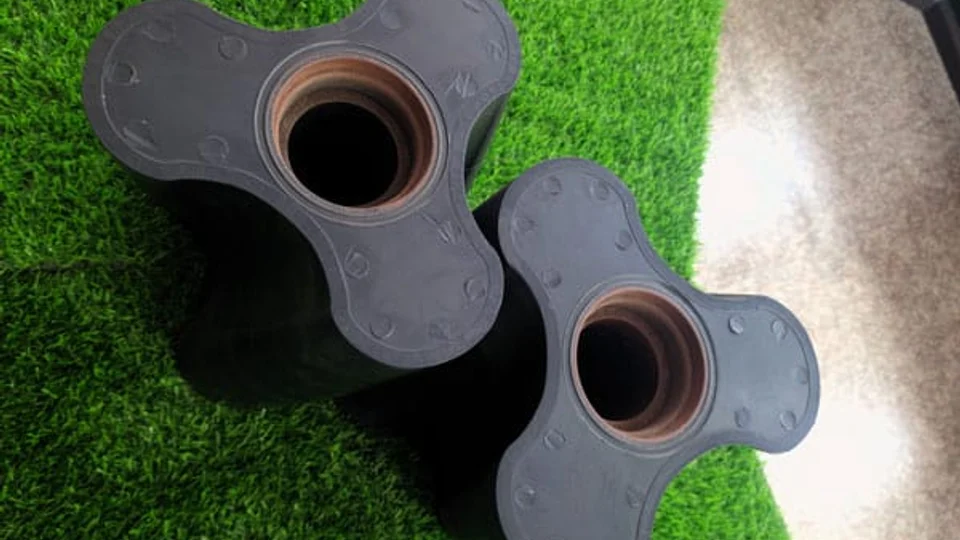
Криволинейные боковые поверхности винтового ротора трудно достать инструментом, зафиксированным в одном направлении. Пятиосевое фрезерование даёт технологу больше вариантов подхода к этим поверхностям. Это практическая причина рассматривать его.
Для покупателя насоса дальше важны вопросы к детали, сошедшей со станка: совпадает ли профиль с чертежом, правильно ли ротор садится на вал и верны ли собранные зазоры для режима? Описание обработки должно вести к этим проверкам.
| Параметр | Почему это важно для насоса |
|---|---|
| Контур ротора | Готовый профиль должен совпадать с чертежом и работать с парным ротором на всём обороте. |
| Посадка и базирование | Отверстие и другие базирующие элементы задают положение ротора на валу и влияют на собранную взаимосвязь. |
| Рабочие зазоры | Зазоры ротор–ротор, радиальные и осевые должны соответствовать модели, материалу, давлению и температуре. |
| Отделка и контроль | Проверьте заданные поверхности после окончательной отделки вместе с размерными результатами и идентификацией детали. |
Рассматривайте план обработки, измерения готовой детали и проверки собранного насоса как отдельные записи.
1. Что означает пятиосевая обработка
Пятиосевое фрезерование сочетает три линейные оси с двумя поворотными. Поворот может давать стол, головка инструмента или оба, меняя ориентацию инструмента относительно заготовки.
- Обработка 3+2: инструмент позиционируется под углом, затем режет участок при фиксированной ориентации.
- Одновременная пятиосевая обработка: ориентация инструмента может меняться по мере следования по траектории резания.
Ротор может использовать обе стратегии. Сравнение Siemens для фрезерования 3+2 и пятиосевого иллюстрирует различие.
2. Где помогает дополнительный доступ инструмента
Наклон инструмента или заготовки помогает достать криволинейный бок без выноса длинной фрезы мимо соседних элементов. Где позволяет геометрия, это также может сократить переустановки. Выбор инструмента, жёсткость оснастки и настройка всё равно должны соответствовать материалу и конструкции ротора.
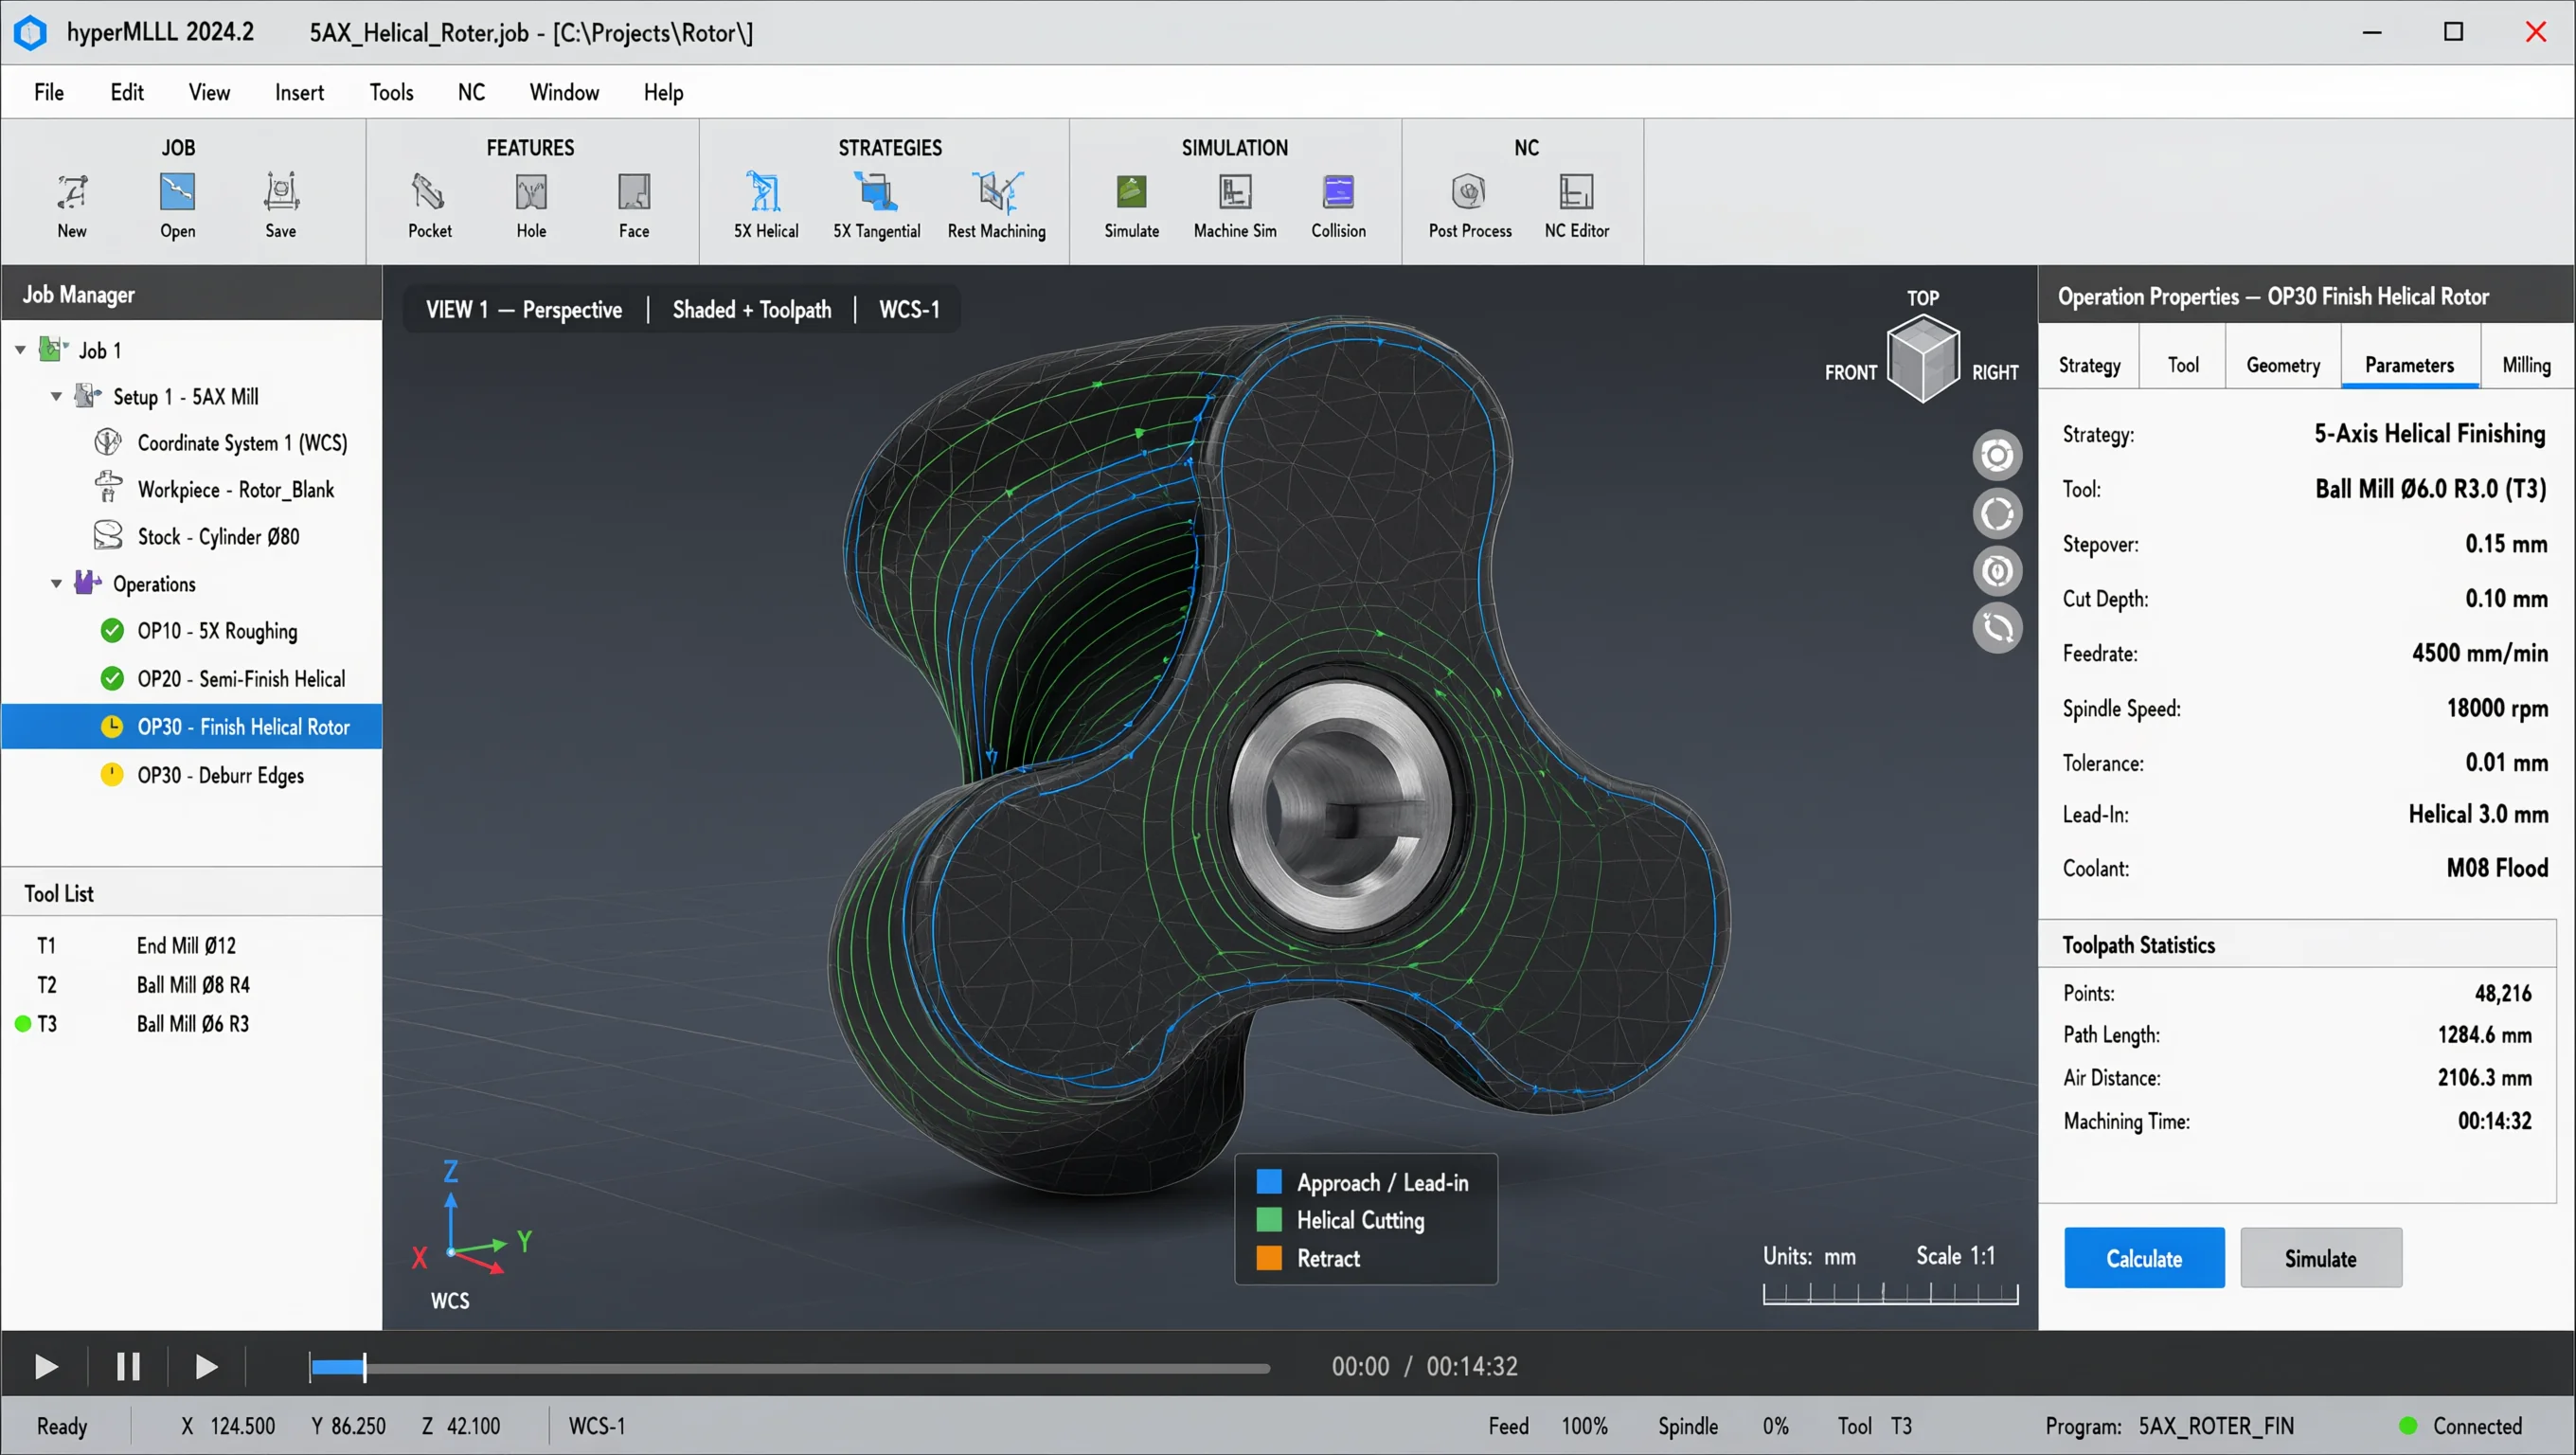
Более простой профиль ротора может эффективно изготавливаться другим маршрутом обработки. Выбирайте процесс исходя из требований чертежа и доступа инструмента, а не добавляйте оси ради самих осей.
Общий принцип доступа инструмента см. в пояснении Siemens по пятиосевому CAM. Больше цеховых и CAM-изображений — в обзоре производства YANESS.
3. От CAD-профиля к готовому ротору
Полезный производственный разбор проходит четыре этапа. Точные операции зависят от чертежа ротора, материала и станка:
- Согласуйте деталь: чертёж и ревизия CAD, материал, базовые элементы, базирующие признаки и требования к поверхности.
- Спланируйте рез: заготовка, оснастка, траектории и программа, совместимая со станком. В CAM проверьте доступ инструмента и возможные столкновения.
- Обработайте и отделайте: черновая, чистовая и любые отдельные операции по отверстию или крепежу. Спланируйте термообработку, если задана, и любой припуск на окончательную обработку.
- Проконтролируйте состояние поставки: проверьте профиль и базирующие элементы после снятия заусенцев, полировки или другой заданной отделки.
Отверстие, шпонка или другой базирующий элемент задаёт посадку ротора на вал. Включите его в план контроля вместе с видимым контуром лопасти.
4. Проверьте ротор в собранном насосе
В бесконтактном жидкостном лопастном насосе размеры ротора работают вместе с валами, синхронизацией, корпусом и крышкой. Проверьте три различных зазора в собранном насосе:
- Ротор–ротор: зазор между парными профилями при вращении.
- Радиальный: зазор между периферией ротора и корпусом.
- Осевой: торцевые зазоры между роторами и торцами насосной части.
Используйте пределы и позиции контроля для конкретной модели. Зазор должен допускать изменение температуры и нагрузку при контроле внутреннего скольжения; минимально возможный зазор — не цель для каждого режима. Проверьте базирующие поверхности, состояние вала и синхронизацию, а не только сам ротор.
См. руководство по принципу работы по синхронизации и рабочим зазорам и руководство по конструкции по опоре валов. Как внешний пример данных для конкретной модели, руководство Alfa Laval SX приводит отдельные зазоры насосной части. Эти значения — не инструкции по сборке YANESS.
5. Выберите материал и профиль под режим
Выбирайте материал ротора по жидкости, твёрдым частицам, температуре и воздействию мойки вместе с остальной проточной частью. «Обработано на пяти осях» не задаёт сплав и не подтверждает химическую совместимость.
Затем разберите профиль: двухлопастной, прямой трёхлопастной или винтовой трёхлопастной. Обсудите проход твёрдых частиц, пульсацию, частоту вращения, заполнение входа и бережное обращение с продуктом для предлагаемой конфигурации. Материал, профиль и маршрут изготовления связаны, но один не закрывает остальные.
Используйте руководство по материалам и совместимости и руководство по профилям роторов для этих решений. Для чистых процессов также разберите полную санитарную конфигурацию насоса, включая уплотнения, соединения, отделку и требования к мойке.
6. Согласуйте записи контроля до производства
Согласуйте критические признаки, методы контроля и пределы приёмки до производства. Привяжите результаты к ревизии чертежа и поставленной детали или партии. Включите в заказ любую требуемую документацию на материал.
- Геометрия: заданные размеры контура и базирующие элементы вместе с соответствующими базами и требованиями по биению.
- Конечное состояние поверхности: поверхности для оценки, параметр отделки и предел приёмки где задано, а также состояние после полировки или другой отделки.
- Сборка: идентификация парных роторов где применимо, проверки синхронизации и зазоров и процедура для конкретной конфигурации насоса.
- Испытания комплекта: любые согласованные проверки на ход, утечку или характеристики с записью условий и объёма испытания.
Измерения компонентов и испытание собранного насоса отвечают на разные вопросы. Запрашивайте улики, соответствующие каждому требованию приёмки. Для чистых процессов разберите всю геометрию контакта с продуктом и условия мойки, а не только отделку поверхности.
7. Что прислать с запросом
- OEM-ротор: чертёж и доступная CAD-модель, ревизия, материал, количество, критические размеры, требования к поверхности и ожидания по контролю. Отметьте признаки, ещё находящиеся на согласовании.
- Сменный ротор: модель и серийный номер насоса, маркировка ротора, существующий материал и причина замены. Приложите фото, но подтвердите соответствие валам, корпусу, синхронизации и парному ротору.
- Полный насос: расход, дифференциальное давление, вязкость при пуске и рабочей температуре, твёрдые частицы и условия мойки.