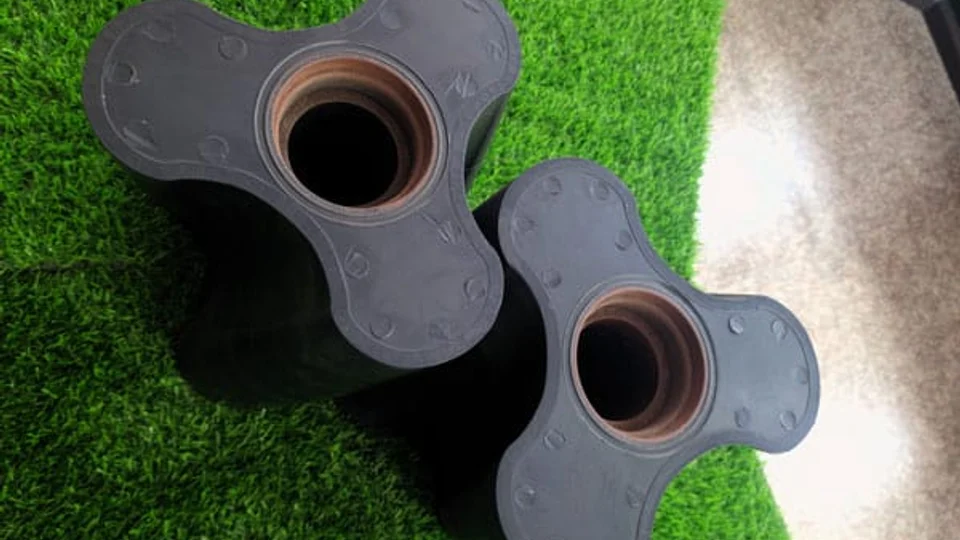
Os flancos curvos de um rotor helicoidal podem ser difíceis de alcançar com uma ferramenta mantida em uma só direção. A fresagem de cinco eixos dá ao planejador do processo mais opções para aproximar essas superfícies. Essa é a razão prática para considerá-la.
Para o comprador da bomba, as próximas perguntas concernem a peça que sai da máquina: o perfil corresponde ao desenho, o rotor se posiciona corretamente no eixo e as folgas montadas estão adequadas ao serviço? Uma descrição de usinagem deve conduzir a essas verificações.
| Característica | Por que importa para a bomba |
|---|---|
| Contorno do rotor | O perfil acabado deve corresponder ao desenho e trabalhar com o rotor pareado ao longo de toda a rotação. |
| Montagem e localização | O furo e outros elementos de localização estabelecem a posição do rotor no eixo e afetam a relação montada. |
| Folgas de operação | As folgas rotor-a-rotor, radial e axial devem adequar-se ao modelo, material, pressão e condições de temperatura. |
| Acabamento e inspeção | Verifique as superfícies especificadas após o acabamento final, junto com os resultados dimensionais e a identificação da peça. |
Revise o plano de usinagem, as medições da peça acabada e as verificações da bomba montada como registros separados.
1. O que significa usinagem de cinco eixos
A fresagem de cinco eixos combina três eixos lineares com dois eixos rotativos. O movimento rotativo pode vir da mesa, da cabeça da ferramenta ou de ambos, mudando a orientação da ferramenta em relação à peça.
- Usinagem 3+2: a ferramenta é posicionada em um ângulo e depois corta uma região com essa orientação fixa.
- Usinagem simultânea de cinco eixos: a orientação da ferramenta pode mudar enquanto segue a trajetória de corte.
Um rotor pode usar as duas estratégias. A comparação da Siemens entre fresagem 3+2 e de cinco eixos ilustra a distinção.
2. Onde o acesso extra da ferramenta ajuda
Inclinar a ferramenta ou a peça pode ajudar a alcançar um flanco curvo sem estender uma ferramenta longa além de elementos adjacentes. Quando a geometria permite, também pode reduzir o remonte. A escolha da ferramenta, a rigidez do dispositivo e o setup ainda precisam adequar-se ao material e ao projeto do rotor.
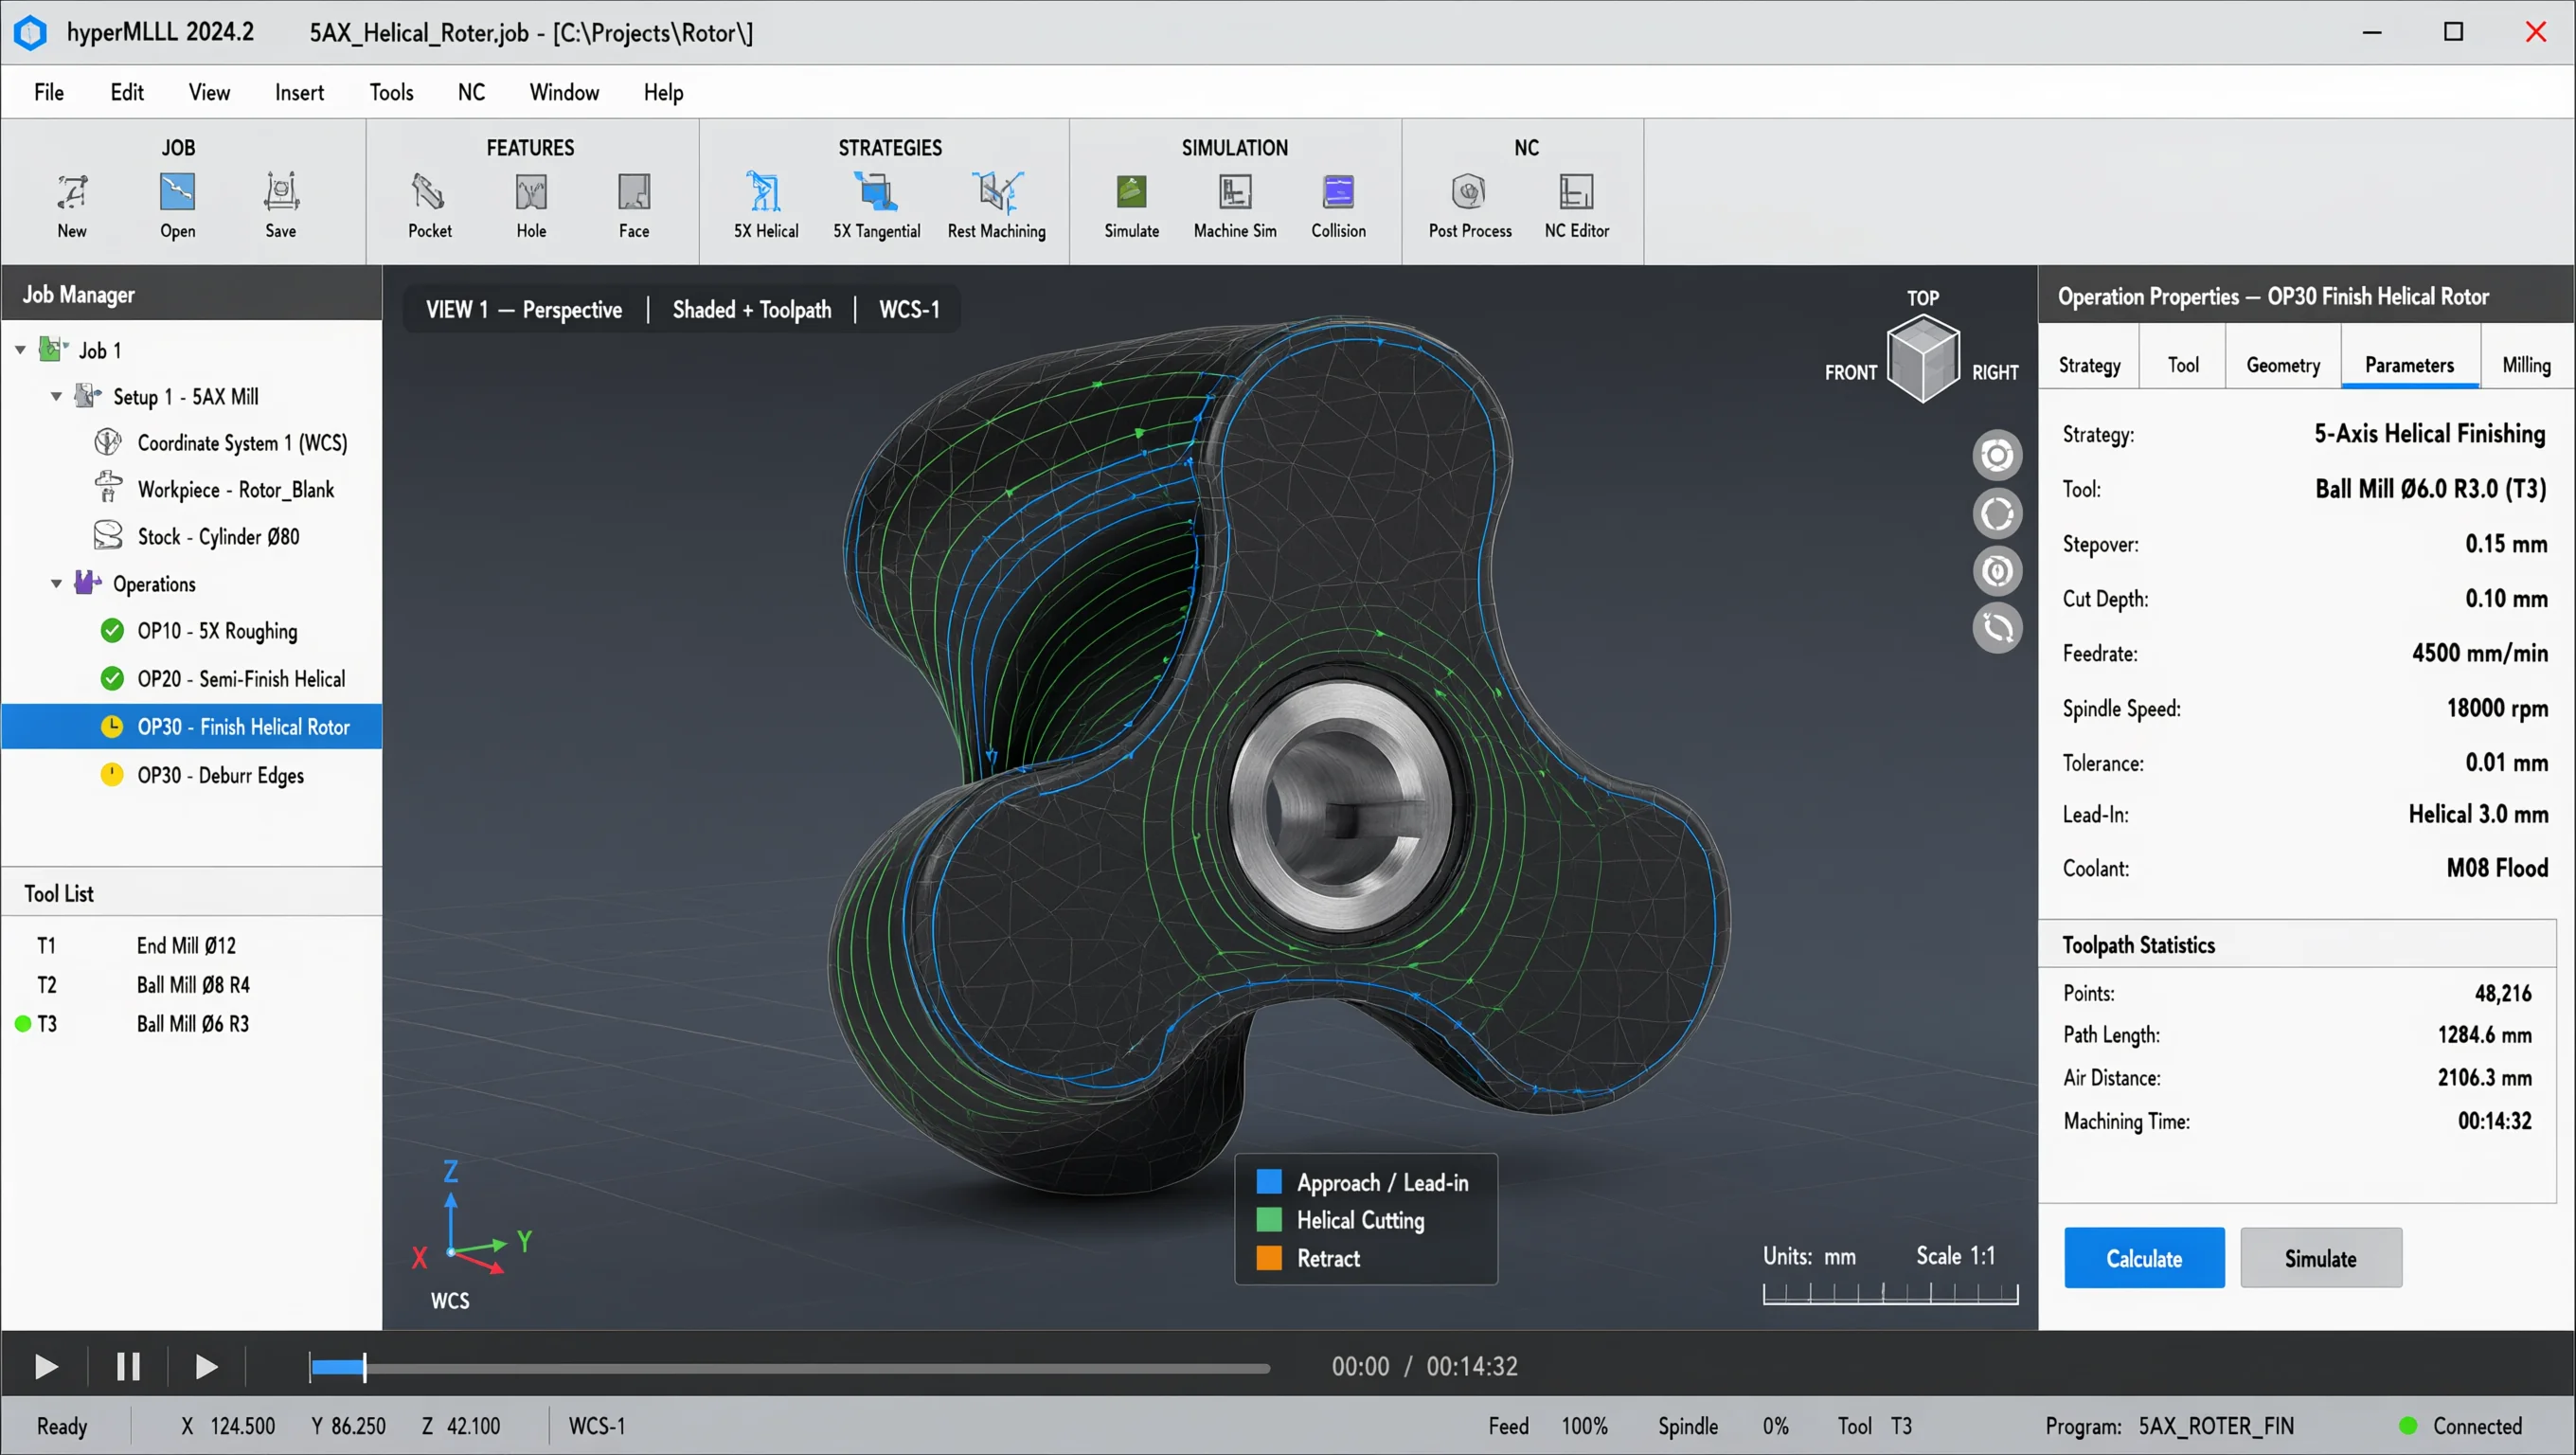
Um perfil de rotor mais simples pode ser feito de forma eficaz por outra rota de usinagem. Escolha o processo em torno dos requisitos do desenho e do acesso da ferramenta, em vez de acrescentar eixos por si mesmos.
Para o princípio geral de acesso da ferramenta, veja a explicação CAM de cinco eixos da Siemens. Mais imagens de oficina e CAM estão disponíveis na visão geral de fabricação YANESS.
3. Do perfil CAD a um rotor acabado
Uma revisão útil de fabricação segue quatro etapas. As operações exatas dependem do desenho do rotor, do material e da máquina:
- Acordar a peça: desenho e revisão CAD, material, datums de referência, elementos de localização e requisitos de superfície.
- Planejar o corte: bruto, dispositivos, trajetórias de ferramenta e um programa compatível com a máquina. Revise o acesso da ferramenta e a interferência potencial no CAM.
- Usinar e acabar: desbaste, acabamento e quaisquer operações separadas de furo ou fixação. Planeje o tratamento térmico, se especificado, e qualquer sobremetal de usinagem final.
- Inspecionar a condição fornecida: verifique o perfil e os elementos de localização após rebarbação, polimento ou outro acabamento especificado.
O furo, chaveta ou outro elemento de localização estabelece como o rotor se assenta no eixo. Inclua-o no plano de inspeção junto com o contorno visível do lóbulo.
4. Verifique o rotor na bomba montada
Em uma bomba de lóbulos de líquido sem contato, as dimensões do rotor trabalham junto com os eixos, o sincronismo, a carcaça e a tampa. Verifique três folgas distintas na bomba montada:
- Rotor-a-rotor: a folga entre os perfis pareados enquanto giram.
- Radial: a folga entre o perímetro do rotor e a carcaça.
- Axial: as folgas de extremidade entre os rotores e as faces do cabeçote.
Use os limites e as posições de inspeção específicos do modelo. A folga deve permitir mudanças de temperatura e carregamento enquanto controla o escorregamento interno; a menor folga possível não é o alvo para todo serviço. Verifique as superfícies de localização, a condição do eixo e o sincronismo, além do próprio rotor.
Veja o guia do princípio de funcionamento para sincronismo e folgas de operação, e o guia de projeto estrutural para suporte de eixo. Como exemplo externo de informação específica do modelo, o manual Alfa Laval SX lista folgas separadas do cabeçote. Esses valores não são instruções de montagem YANESS.
5. Escolha material e perfil para o serviço
Selecione o material do rotor em relação ao líquido, sólidos, temperatura e exposição à limpeza, junto com o restante da extremidade molhada. “Usinado em cinco eixos” não especifica uma liga nem estabelece sua compatibilidade química.
Depois revise o perfil: bilóbulo, trilóbulo reto ou trilóbulo helicoidal. Discuta passagem de sólidos, pulsação, velocidade, enchimento de entrada e manuseio do produto para a configuração proposta. Material, perfil e rota de fabricação são decisões relacionadas, mas uma não resolve as outras.
Use o guia de materiais e compatibilidade e o guia de perfil de rotor para essas escolhas. Em projetos de processo limpo, revise também a configuração completa da bomba sanitária, incluindo vedações, conexões, acabamento e requisitos de limpeza.
6. Acorde os registros de inspeção antes da produção
Acorde as características críticas, os métodos de inspeção e os limites de aceitação antes da produção. Vincule os resultados à revisão do desenho e à peça ou lote fornecidos. Inclua qualquer documentação de material requerida no pedido.
- Geometria: dimensões de contorno especificadas e elementos de localização, junto com os datums relevantes e quaisquer requisitos de batimento.
- Condição final de superfície: as superfícies a avaliar, o parâmetro de acabamento e o limite de aceitação quando especificado, e a condição após polimento ou outro acabamento.
- Montagem: identificação de rotores pareados quando aplicável, verificações de sincronismo e folga, e o procedimento para a configuração particular da bomba.
- Ensaio do pacote: quaisquer verificações acordadas de operação, vazamento ou desempenho, com as condições e o escopo do ensaio registrados.
Medições de componentes e um ensaio da bomba montada respondem a perguntas diferentes. Peça a evidência que corresponda a cada requisito de aceitação. Em serviços de processo limpo, revise a geometria completa de contato com o produto e as condições de limpeza, além do acabamento de superfície.
7. O que enviar com sua consulta
- Rotor OEM: desenho e modelo CAD disponível, revisão, material, quantidade, dimensões críticas, requisitos de superfície e expectativas de inspeção. Sinalize características ainda em revisão.
- Rotor de reposição: modelo e número de série da bomba, marcações do rotor, material existente e motivo da substituição. Inclua fotos, mas confirme a correspondência com os eixos, a carcaça, o sincronismo e o rotor pareado.
- Bomba completa: vazão, pressão diferencial, viscosidade na partida e temperatura de operação, sólidos e condições de limpeza.