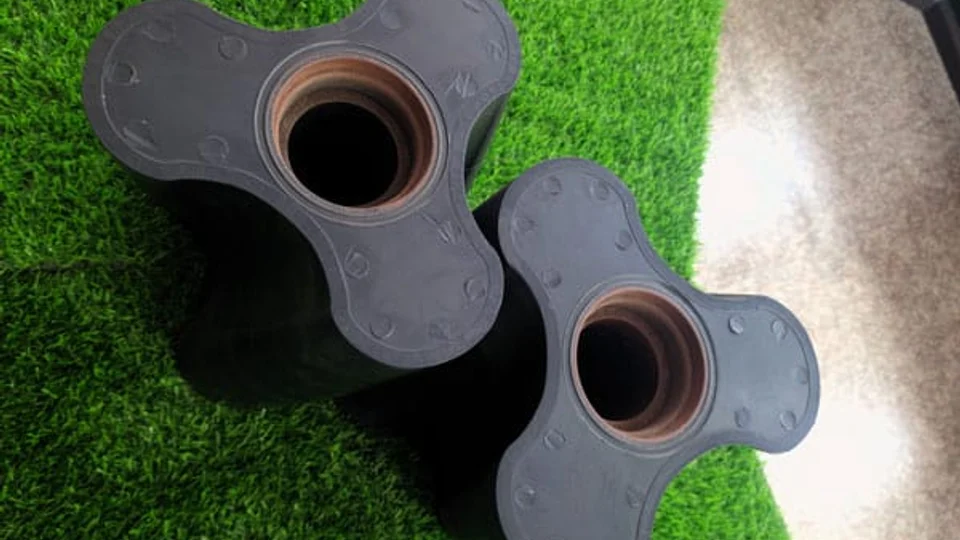
Los flancos curvos de un rotor helicoidal pueden ser difíciles de alcanzar con una herramienta sujeta en una sola dirección. El fresado de cinco ejes da al planificador del proceso más opciones para aproximarse a esas superficies. Esa es la razón práctica para considerarlo.
Para el comprador de la bomba, las siguientes preguntas conciernen a la pieza que sale de la máquina: ¿el perfil coincide con el plano, el rotor se posiciona correctamente en su eje y las holguras ensambladas son las adecuadas para el servicio? Una descripción de mecanizado debe conducir a esas comprobaciones.
| Característica | Por qué importa a la bomba |
|---|---|
| Contorno del rotor | El perfil acabado debe coincidir con el plano y trabajar con su rotor pareado a lo largo de toda la rotación. |
| Montaje y posicionamiento | El agujero y otras características de posicionamiento establecen la posición del rotor en el eje y afectan la relación ensamblada. |
| Holguras de marcha | Los espacios rotor-a-rotor, radial y axial deben adecuarse al modelo, material, presión y condiciones de temperatura. |
| Acabado e inspección | Compruebe las superficies especificadas tras el acabado final, junto con los resultados dimensionales y la identificación de la pieza. |
Revise el plan de mecanizado, las mediciones de la pieza acabada y las comprobaciones de la bomba ensamblada como registros separados.
1. Qué significa el mecanizado de cinco ejes
El fresado de cinco ejes combina tres ejes lineales con dos ejes rotativos. El movimiento rotativo puede proceder de la mesa, del cabezal de herramienta o de ambos, cambiando la orientación de la herramienta respecto a la pieza.
- Mecanizado 3+2: la herramienta se posiciona en un ángulo y luego corta una región con esa orientación fija.
- Mecanizado simultáneo de cinco ejes: la orientación de la herramienta puede cambiar a medida que sigue la trayectoria de corte.
Un rotor puede usar ambas estrategias. La comparación de Siemens entre fresado 3+2 y de cinco ejes ilustra la distinción.
2. Dónde ayuda el acceso adicional de la herramienta
Inclinar la herramienta o la pieza puede ayudar a alcanzar un flanco curvo sin extender una fresa larga más allá de características adyacentes. Cuando la geometría lo permite, también puede reducir la necesidad de volver a sujetar. La elección de herramienta, la rigidez del utillaje y el montaje siguen debiendo adecuarse al material y al diseño del rotor.
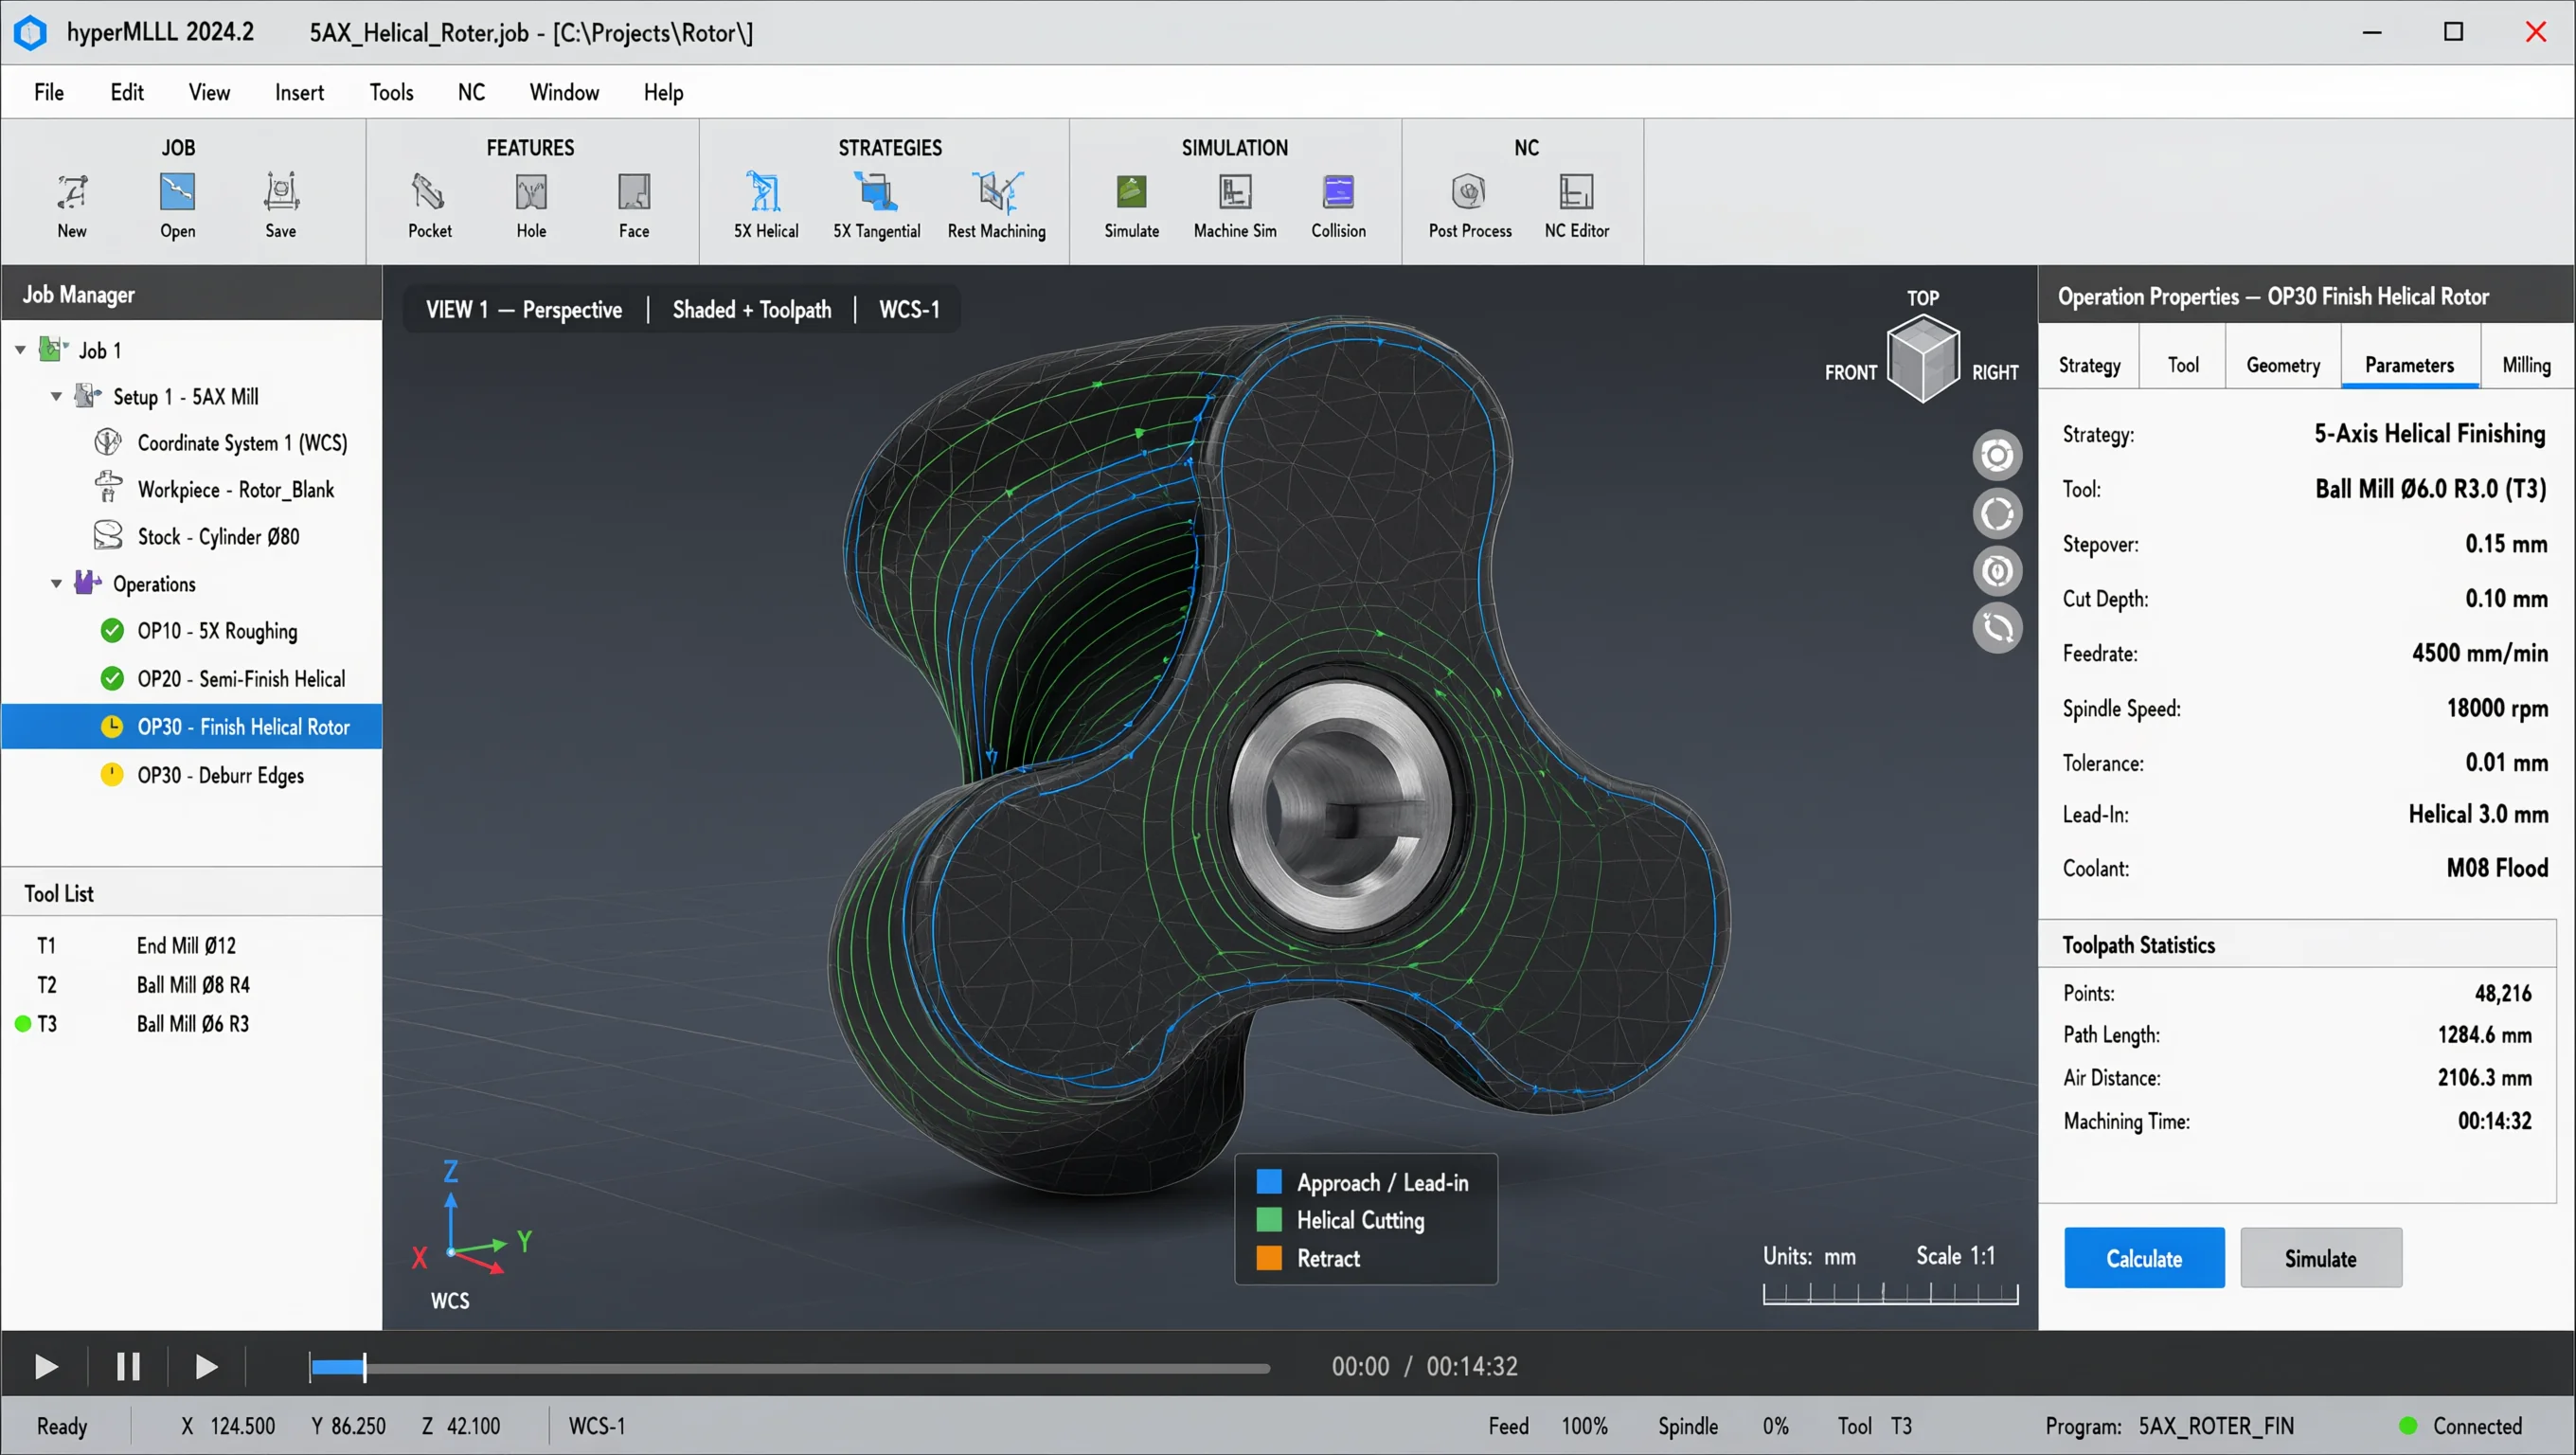
Un perfil de rotor más simple puede fabricarse eficazmente por otra ruta de mecanizado. Elija el proceso en torno a los requisitos del plano y al acceso de la herramienta en lugar de añadir ejes por sí mismos.
Para el principio general de acceso de la herramienta, vea la explicación CAM de cinco ejes de Siemens. Hay más imágenes de taller y CAM en la visión general de fabricación de YANESS.
3. Del perfil CAD a un rotor acabado
Una revisión útil de fabricación sigue cuatro etapas. Las operaciones exactas dependen del plano del rotor, el material y la máquina:
- Acuerde la pieza: plano y revisión CAD, material, datums de referencia, características de posicionamiento y requisitos de superficie.
- Planifique el corte: material en bruto, utillajes, trayectorias y un programa compatible con la máquina. Revise el acceso de la herramienta y la interferencia potencial en CAM.
- Mecanice y acabe: desbaste, acabado y cualquier operación separada de agujero o fijación. Planifique el tratamiento térmico, si se especifica, y cualquier sobrematerial de mecanizado final.
- Inspeccione la condición suministrada: compruebe el perfil y las características de posicionamiento tras el desbarbado, el pulido u otro acabado especificado.
El agujero, chaveta u otra característica de posicionamiento establece cómo asienta el rotor en el eje. Inclúyala en el plan de inspección junto con el contorno visible del lóbulo.
4. Compruebe el rotor en la bomba ensamblada
En una bomba de lóbulos de líquido sin contacto, las dimensiones del rotor trabajan junto con los ejes, la sincronización, la carcasa y la tapa. Compruebe tres espacios distintos en la bomba ensamblada:
- Rotor a rotor: el espacio entre los perfiles pareados a medida que rotan.
- Radial: el espacio entre el perímetro del rotor y la carcasa.
- Axial: los espacios extremos entre los rotores y las caras del cabezal de bomba.
Use los límites y las posiciones de inspección específicos del modelo. La holgura debe permitir cambios de temperatura y carga controlando el deslizamiento interno; el espacio más pequeño posible no es el objetivo para todo servicio. Compruebe también las superficies de posicionamiento, el estado del eje y la sincronización, además del propio rotor.
Vea la guía del principio de funcionamiento para sincronización y holguras de marcha, y la guía de diseño estructural para el soporte del eje. Como ejemplo externo de información específica de modelo, el manual Alfa Laval SX enumera holguras separadas del cabezal de bomba. Esos valores no son instrucciones de ensamble de YANESS.
5. Elija material y perfil para el servicio
Seleccione el material del rotor frente al líquido, los sólidos, la temperatura y la exposición a la limpieza, junto con el resto de la parte hidráulica. «Mecanizado en cinco ejes» no especifica una aleación ni establece su compatibilidad química.
Luego revise el perfil: bilobular, trilobular recto o trilobular helicoidal. Analice el paso de sólidos, la pulsación, la velocidad, el llenado de entrada y el manejo del producto para la configuración propuesta. Material, perfil y ruta de fabricación son decisiones relacionadas, pero una no resuelve las demás.
Use la guía de materiales y compatibilidad y la guía de perfiles de rotor para esas elecciones. En proyectos de proceso limpio, revise también la configuración completa de bomba sanitaria, incluidos sellos, conexiones, acabado y requisitos de limpieza.
6. Acuerde los registros de inspección antes de la producción
Acuerde las características críticas, los métodos de inspección y los límites de aceptación antes de la producción. Vincule los resultados a la revisión del plano y a la pieza o lote suministrados. Incluya en el pedido cualquier documentación de material requerida.
- Geometría: dimensiones de contorno especificadas y características de posicionamiento, junto con los datums relevantes y cualquier requisito de concentricidad.
- Condición final de superficie: las superficies a evaluar, el parámetro de acabado y el límite de aceptación cuando se especifique, y la condición tras el pulido u otro acabado.
- Ensamble: identificación de rotores pareados cuando aplique, comprobaciones de sincronización y holgura, y el procedimiento para la configuración particular de la bomba.
- Ensayos del paquete: cualquier comprobación acordada de marcha, fugas o desempeño, con las condiciones de ensayo y el alcance registrados.
Las mediciones de componentes y un ensayo de bomba ensamblada responden a preguntas distintas. Pida la evidencia que coincida con cada requisito de aceptación. En servicios de proceso limpio, revise la geometría completa en contacto con el producto y las condiciones de limpieza, además del acabado superficial.
7. Qué enviar con su consulta
- Rotor OEM: plano y modelo CAD disponible, revisión, material, cantidad, dimensiones críticas, requisitos de superficie y expectativas de inspección. Señale las características aún en revisión.
- Rotor de recambio: modelo y número de serie de la bomba, marcas del rotor, material existente y motivo del recambio. Incluya fotos, pero confirme el emparejamiento con los ejes, la carcasa, la sincronización y el rotor pareado.
- Bomba completa: caudal, presión diferencial, viscosidad en el arranque y temperatura de operación, sólidos y condiciones de limpieza.